精密加工業者を比較するためのチェックリスト|発注前に確認すべき7つの基準
精密加工の外注先を選ぶとき、「対応できます」という返答だけで業者を決めてしまうケースは少なくない。しかし、実際に量産に入ってから精度不良や納期遅延が発覚し、手戻りが発生する事例は後を絶たない。
この記事では、精密加工業者を比較・選定するための7つのチェック基準を、設計者・購買担当者の視点で整理する。初めての発注先探しでも、既存業者の見直しでも使える実務的なチェックリストだ。
精密加工業者を選ぶ前に整理すべきこと
自社の加工要件を明確にする
業者選定の精度は、自社の要件定義の精度に比例する。以下の項目を事前に整理してから比較に入ることで、業者との認識ズレを防げる。
| 整理項目 | 具体例 |
|---|---|
| 素材 | SUS304、A5052、C1020(無酸素銅)、PEEK など |
| 加工精度 | 寸法公差 ±0.01mm、表面粗さ Ra 0.8μm 以下 など |
| ロットサイズ | 試作1個〜量産1,000個/月 |
| 形状の複雑さ | 2D輪郭 / 3D自由曲面 / 深穴 / 微細構造 |
| 必要な認証 | ISO 9001 / ISO 13485 / IATF 16949 / AS9100D |
| 二次加工 | 表面処理(アルマイト・メッキ)、熱処理、組立 |
| 納期 | 試作:1週間以内 / 量産:2週間〜 |
要件が曖昧なまま見積を依頼すると、業者ごとに前提条件が異なり、金額だけの比較になってしまう。比較の土台を揃えることが、正しい業者選定の第一歩だ。
精密加工業者を比較する7つのチェック基準
基準1:保有設備と加工能力
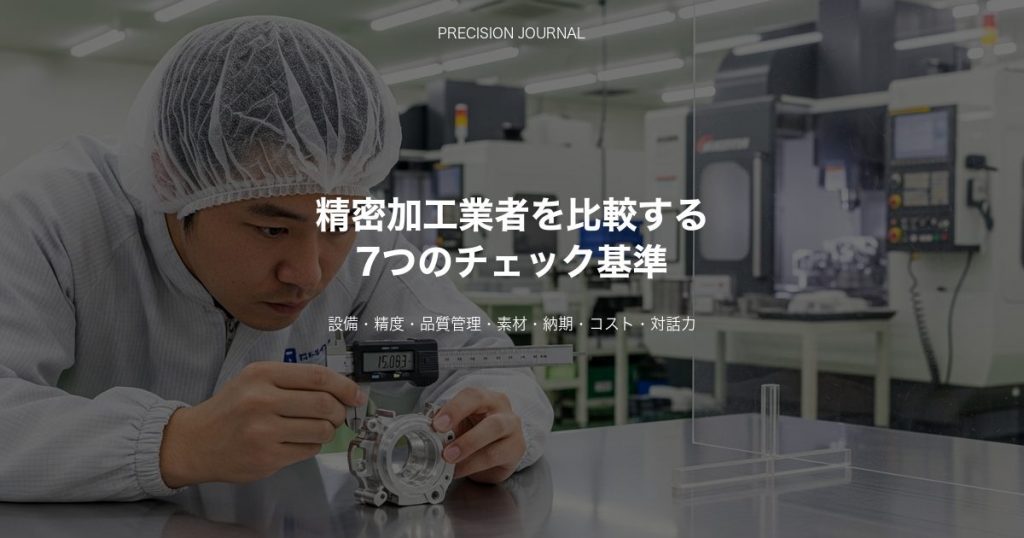
業者の対応力を判断する最も客観的な指標が、保有設備だ。
| 確認項目 | チェック内容 |
|---|---|
| マシニングセンタ | 3軸・5軸の台数。5軸対応なら複雑形状の一体加工が可能 |
| NC旋盤 | 複合旋盤(ミルターン)の有無。ワンチャックで旋削+フライスが完結 |
| 研削盤 | 平面・円筒・内面研削の対応範囲。仕上げ精度に直結 |
| 放電加工機 | ワイヤーカット・形彫りの保有。難削材や微細加工への対応力 |
| 測定機器 | 三次元測定機(CMM)、表面粗さ計、真円度測定機の有無 |
| 加工サイズ | 最大加工寸法・最小加工寸法。自社部品がワークエンベロープ内に収まるか |
設備リストは多くの業者がWebサイトで公開している。公開していない業者は、見積依頼時に設備リストの提供を求めるとよい。
基準2:加工精度と実績
カタログスペックだけでなく、実績ベースで精度を確認する。
- 過去の加工実績で達成した公差を具体的に確認する(「μmオーダー対応可能」だけでは不十分)
- 同じ素材・同程度の形状での加工実績があるかを問い合わせる
- 可能であればサンプル加工(トライ加工)を依頼し、寸法測定データをもらう
加工精度は、設備だけでなく治具設計・段取りの技術力に大きく依存する。「精密加工」を謳う業者は多いが、実績を伴った精度保証ができるかどうかが本質的な選定基準だ。
基準3:品質管理体制
量産フェーズで安定した品質を維持できるかは、品質管理体制で決まる。
| 確認項目 | なぜ重要か |
|---|---|
| ISO 9001認証 | 品質マネジメントシステムの基盤。取得していない業者は管理体制に不安が残る |
| 業界固有認証 | 医療機器(ISO 13485)、自動車(IATF 16949)、航空宇宙(AS9100D)など |
| 検査体制 | 全数検査か抜き取り検査か。検査成績書(ミルシート)の発行可否 |
| 測定環境 | 恒温室の有無。精密測定には温度管理(20±1°C)が必須 |
| トレーサビリティ | 素材ロット・加工条件・検査データの追跡が可能か |
| 不良発生時の対応 | 是正処置(CA)のプロセスが明確か。再発防止策を文書化しているか |
品質管理の弱い業者に量産を任せると、不良品の混入リスクが累積する。初回品質と量産品質は別物であることを認識しておくべきだ。
基準4:対応素材の幅と専門性
精密加工業者は、得意素材で大きく特性が分かれる。
- 金属全般対応型:アルミ・ステンレス・鉄系を中心に幅広く対応
- 難削材特化型:チタン、インコネル、タングステンなど高硬度・高融点素材に強い
- 非金属対応型:PEEK・POM等の樹脂、ガラス、セラミックスに対応
自社で使用する素材に対して「実加工の経験があるか」を確認することが重要だ。特に無酸素銅やインコネルなどの難加工素材は、素材特有のノウハウ(切削条件・工具選定・クーラント管理)が品質を左右する。
基準5:納期と生産キャパシティ
納期遵守率は業者選定の生命線だ。
- 標準リードタイムを確認する(試作と量産で異なる)
- 短納期対応の可否と追加コストの有無
- 生産キャパシティ:月間の稼働時間・シフト体制。繁忙期に自社の注文が後回しにならないか
- 外注管理体制:社内で完結するか、一部工程を協力工場に外注するか
外注が多い業者は、品質管理の一貫性に注意が必要だ。外注先の品質まで管理できているかを確認するとよい。
基準6:コスト構造の透明性
見積金額の安さだけで判断しない。コスト構造を理解したうえで比較する。
| コスト要素 | 確認ポイント |
|---|---|
| 材料費 | 材料支給か業者調達か。調達の場合、マージンの有無 |
| 段取り費 | 治具製作費・プログラム費が含まれるか。試作時に高くなりやすい |
| 加工費 | 時間単価(チャージレート)×加工時間。設備ランクで単価が異なる |
| 検査費 | 全数検査の場合は別途発生する場合あり |
| 表面処理費 | 外注の場合は中間マージンが乗る |
| 送料・梱包費 | 精密部品は専用梱包が必要になることがある |
見積書が一式金額のみの業者よりも、コスト内訳を明示する業者の方が、後々のコスト交渉がしやすい。
基準7:コミュニケーション品質
技術的な対話力は、長期的な取引において最も重要な要素の一つだ。
- 図面の読解力:幾何公差・表面処理指示を正しく理解できるか
- 提案力:「この形状なら別の加工法の方がコスト・精度ともに有利です」といったVA/VE提案ができるか
- レスポンス速度:見積回答の速さ。技術的な問い合わせへの対応速度
- 窓口の一貫性:案件ごとに担当者が変わらないか
見積段階での対応品質は、量産時のコミュニケーション品質を反映する。初回の問い合わせ対応で判断材料は十分に得られる。
精密加工業者の比較チェックリスト
以下のチェックリストを使って、候補業者を横並びで比較できる。
| チェック項目 | 業者A | 業者B | 業者C |
|---|---|---|---|
| 5軸マシニング対応 | □ | □ | □ |
| 三次元測定機(CMM)保有 | □ | □ | □ |
| ISO 9001取得 | □ | □ | □ |
| 業界固有認証取得 | □ | □ | □ |
| 対象素材の加工実績あり | □ | □ | □ |
| サンプル加工(トライ)対応可 | □ | □ | □ |
| 検査成績書の発行可 | □ | □ | □ |
| 見積内訳の明示 | □ | □ | □ |
| 短納期対応可(1週間以内) | □ | □ | □ |
| VA/VE提案の実績あり | □ | □ | □ |
| 恒温検査室あり | □ | □ | □ |
| トレーサビリティ対応 | □ | □ | □ |
チェックの数だけで判断するのではなく、自社の要件において「どの項目が最も重要か」を事前に定義してから比較すると、合理的な意思決定ができる。
発注前の最終確認:トライ加工のすすめ
チェックリストを使った書面上の比較だけでは、業者の実力を完全に見極めることは難しい。最終候補の2〜3社に対して、実際の図面でトライ加工(サンプル加工)を依頼することを推奨する。
トライ加工で確認すべき項目は以下の通りだ。
- 寸法精度(図面公差に対する実測値)
- 表面粗さ(Ra値の測定データ)
- バリ・面取りの仕上げ状態
- 梱包品質(精密部品にふさわしい保護がされているか)
- 検査成績書の内容と体裁
- 納期の遵守状況
トライ加工の費用は数万円〜十数万円程度だが、量産後の不良コストに比べれば微々たる投資だ。
業界別に見る精密加工業者の選定ポイント
医療機器向け
医療機器部品の加工業者には、ISO 13485認証が事実上の必須条件となる。加えて、素材のトレーサビリティ(材料証明書の発行)、加工環境の清浄度管理、滅菌対応可能な表面仕上げへの理解が求められる。人工関節やインプラント部品を手がける業者は、チタンやコバルトクロム合金の加工実績も確認しておくとよい。
自動車業界向け
自動車部品ではIATF 16949認証が求められるケースが多い。量産ロットでの安定した品質維持、工程能力指数(Cpk)の管理、PPAPの提出体制が選定のポイントになる。コストダウン提案やVA/VE対応力も、長期取引における重要な評価基準だ。
半導体製造装置向け
半導体部品加工では、ミクロンオーダーの精度に加えて、加工後の精密洗浄とクリーンパック対応が必須だ。恒温恒湿環境での測定能力と、超高真空対応素材(無酸素銅、SUS316Lなど)の加工実績が選定の決め手になる。
航空宇宙向け
航空宇宙部品にはAS9100D認証(JIS Q 9100)が必要だ。NADCAP認定を取得している業者は、熱処理・表面処理・非破壊検査の品質保証能力が高いと判断できる。
よくある失敗パターンと対策
失敗1:見積金額だけで業者を決定
最安値の業者に発注した結果、精度不良が多発し、手直し・再加工のコストが元の見積の2倍以上になるケースがある。見積金額にはトライ加工の精度実績を組み合わせて評価すべきだ。
失敗2:試作品質と量産品質の混同
試作では1個を丁寧に仕上げるが、量産では加工条件のバラツキ、工具摩耗、段取り替えの影響で品質が変動する。量産移行前にCpk値の提示を求め、工程能力を確認することが重要だ。
失敗3:図面の公差指定が過剰
必要以上に厳しい公差を指定すると、加工コストが跳ね上がる。機能上必要な公差と外観上の許容範囲を明確に区別し、重要寸法にのみ厳しい公差を適用する。業者にVA/VE提案を求めるとコスト低減のヒントが得られる。
まとめ
精密加工業者の選定は、価格だけの比較では正しい判断ができない。設備・精度実績・品質管理体制・素材対応力・納期・コスト構造・コミュニケーション品質の7つの基準で総合的に評価することが、安定した外注体制の構築につながる。
特に初めての素材や新規設計品の場合は、トライ加工を経て実力を見極めてから量産発注に移るプロセスを踏むべきだ。
関連記事として、特定素材の加工業者選定については「タングステン加工の方法と発注ガイド」や「チタン加工業者の選び方と見積依頼のポイント」も参考になる。加工精度の指定方法については「表面粗さRaの基礎知識と加工指示のポイント」で詳しく解説している。
東北の建設に詳しい専任エージェントが、無料でご相談に乗ります。